


BTA加工(深穴加工)|大径・長尺の深穴を単品から
油圧シリンダーのチューブ、中空シャフト、ロール、船舶やクレーン用の軸部品など、「長くて深い穴」が必要な部品は少なくありません。一般的なドリルでは穴が曲がったり、切りくずが詰まったりして、深い穴を精度よくあけることは困難です。そこで用いられるのが、深穴加工専用の工法であるBTA加工です。
このページでは、BTA加工の仕組みやガンドリル加工との違い、精度を左右するポイントを解説するとともに、BTA加工機を保有する三暁の対応範囲と事例をご紹介します。
BTA加工(深穴加工)とは
BTA加工とは、専用のBTAドリルと高圧のクーラント(切削油)を使い、穴径に対して非常に深い穴を高精度にあける深穴加工法です。BTAは、この方式を確立した国際的な団体「Boring and Trepanning Association」の頭文字に由来します。
一般に、穴の深さが直径の5〜10倍を超えると「深穴」と呼ばれ、通常のドリル加工では対応が難しくなります。BTA加工では、穴径の数十倍〜100倍を超える深さの穴を、真っすぐに、かつ良好な面粗さで加工することができます。
BTA方式の仕組み
BTA加工の最大の特徴は、切りくずの排出方法にあります。
- クーラントの供給:工具(ボーリングバー)の外側と穴の内壁のすき間から、高圧のクーラントを送り込みます。
- 切りくずの排出:刃先で発生した切りくずは、クーラントとともに中空の工具の内側を通って後方へ押し流されます。
- ガイドパッドによる支持:刃先の近くに設けたガイドパッドが穴の内壁に沿って工具を支えるため、深くなっても穴が曲がりにくくなります。
切りくずが工具の内側を通って排出されるため、仕上がった穴の内面を傷つけにくく、切りくず詰まりによる工具折損も起こりにくいのが利点です。
深穴加工が必要になる部品例
- 油圧・空圧シリンダーのチューブ、ロッド
- 中空シャフト(軽量化・配管・配線の通し穴)
- 製紙・製鉄・フィルム向けのロール(冷却水路)
- 金型の冷却穴、射出成形機のシリンダー
- 船舶・クレーン・産業機械の軸部品、ピン
BTA加工とガンドリル加工の違い
深穴加工の代表的な工法には、BTA加工のほかに「ガンドリル加工」があります。どちらも深穴をあける工法ですが、得意とする穴径や加工能率が異なります。
対応径の違い
ガンドリルは工具の内部からクーラントを送り、切りくずを工具外側のV字溝から排出する方式です。工具の構造上、主に小径(おおむねφ1〜φ30mm程度)の深穴に用いられます。一方、BTA加工は中〜大径(おおむねφ15〜φ200mm程度以上)の深穴に向いており、大径・長尺の部品ほどBTA加工のメリットが大きくなります。
能率・精度・コストの比較
| 項目 | BTA加工 | ガンドリル加工 |
|---|---|---|
| 得意な穴径 | 中〜大径 | 小径 |
| 切りくず排出 | 工具の内側から排出 | 工具外側の溝から排出 |
| 加工能率 | 高い(送りを速くできる) | BTAに比べると低め |
| 真直度・面粗さ | 良好 | 良好 |
| 向いている部品 | シリンダー、中空シャフト、ロールなど大物 | 金型の冷却穴、小径の油穴など |
※数値は一般的な目安です。実際の対応範囲は設備や材質によって異なります。
BTA加工の種類と工程
BTA方式の深穴加工には、目的に応じていくつかの加工方法があります。
ソリッドボーリング(穴あけ)
中実の素材に、最初から穴をあける加工です。穴径分の材料をすべて切りくずにして取り除きます。一般的に「BTA加工」と呼ぶ場合は、この加工を指すことが多くなります。
カウンターボーリング(拡径加工)
すでにあいている穴を、さらに大きな径に広げる加工です。パイプ材の内径を仕上げる場合や、下穴をあけた後に寸法と精度を整える場合に用います。
BTA加工の精度を左右するポイント
真直度・穴曲がりの抑え方
深穴加工では、穴が深くなるほど「穴曲がり(芯ずれ)」が起きやすくなります。精度を出すためには、加工前の入口精度(ガイドブッシュによる案内)、ワークと工具の芯出し、クーラントの圧力・流量の管理、送り速度の設定が重要です。ワークを回転させ、工具も逆回転させる方式を採ることで、真直度を高めることもできます。
材質ごとの注意点
- 炭素鋼(S45Cなど):比較的加工しやすいが、切りくずの分断性を考慮して条件を設定します。
- クロムモリブデン鋼(SCM440など):調質後は硬く、工具摩耗や加工負荷に注意が必要です。
- ステンレス鋼(SUS304・SUS316・SUS630など):粘りがあり切りくずが分断しにくいため、工具形状・クーラント条件の調整が欠かせません。
三暁のBTA加工 対応範囲
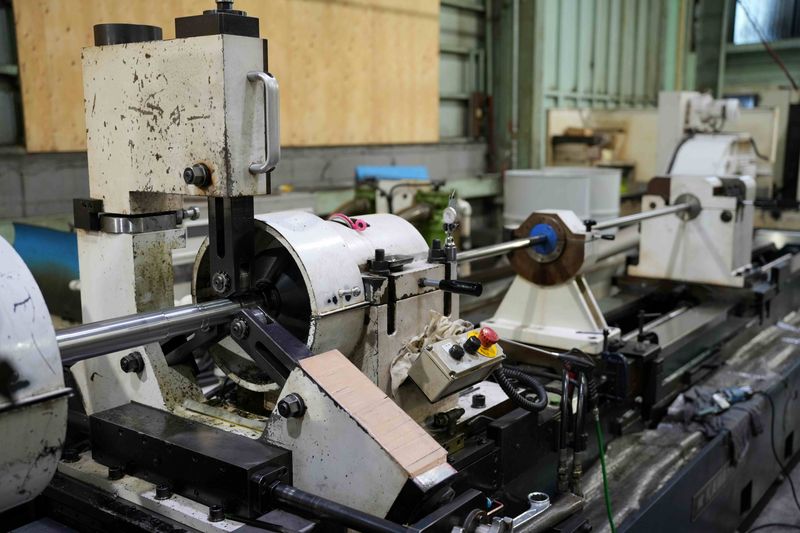
三暁では、BTA加工機を保有し、深穴加工を社内で対応しています。素材の手配から深穴加工、外径の旋盤加工、熱処理、表面処理まで一貫して承ることができます。
対応径・最大深さ・精度
| 項目 | 対応範囲 |
|---|---|
| 加工穴径 | φ21〜φ100mm |
| 最大加工深さ | 1,500mmまで |
| 最大ワーク長さ・外径 | 最大外径φ300mm/最大長さ 1,500mm |
| 最大ワーク重量 | 500kg |
| 精度の目安 | 都度お打ち合わせさせていただきます |
| 対応材質 | 炭素鋼、合金鋼(SCM・SNCM)、ステンレス鋼 ほか |
保有設備
BTAドリリングマシン((株)河原製 BTA-1500RW-NC):穴径φ21〜φ100mm、最大ワーク径φ300mm、最大ワーク長 1,500mm。深穴加工の前後の外径加工は、CNCフラット旋盤(φ1,100×4,000L)をはじめとするCNC旋盤・5軸複合加工機で対応します。
BTA加工の事例
- ワーク材質:S45C ワーク寸法:φ60×450L φ21貫通穴 工作機械業界
- ワーク材質:SCM435H ワーク寸法:□120×600L φ40×350L止まり穴 建築業界
前後工程も一貫対応(材料調達・鍛造・旋盤・熱処理)
深穴加工品は、穴あけの前後に外径の旋盤加工、熱処理、仕上げ加工が必要になるケースがほとんどです。工程ごとに別々の会社へ依頼すると、運搬や工程間の調整に手間がかかり、納期も延びがちです。
三暁では、材料調達・鍛造から、BTA深穴加工、大型旋盤での外径加工、熱処理、めっき・塗装までを一貫して対応しています。大径・長尺品の加工については大型・長尺旋盤加工、軸部品についてはシャフト加工のページもあわせてご覧ください。
深穴加工をご依頼いただく際に必要な情報
お見積りや加工可否の判断をスムーズに行うため、次の情報をお知らせください。図面がない場合は、わかる範囲で構いません。
- ワークの外径・全長・重量
- 穴径・穴深さ、貫通穴か止まり穴か
- 穴の真直度・内径公差・面粗さの要求
- 材質と熱処理の有無(熱処理の前に穴をあけるか後か)
- 数量・希望納期
- 素材の手配を含むか(支給品か)
よくある質問
Q. 1本だけの依頼でも対応できますか?
A. はい。単品1本から承ります。試作や補修部品の製作もご相談ください。
Q. 貫通穴だけでなく、止まり穴にも対応できますか?
A. はい、対応可能です。
Q. 材料の手配からお願いできますか?
A. はい。丸鋼や鍛造品など、用途に合わせた素材の手配から対応します。
Q. 図面がなく、現物しかありません。
A. 現物から寸法を確認して製作することも可能です。まずはお問い合わせください。
Q. 熱処理後の材料にも深穴をあけられますか?
A. 材質と硬さによって異なります。熱処理の前後どちらで加工するのがよいかも含めてご提案します。
お問い合わせ
BTA加工・深穴加工のご相談は、図面・現物どちらからでも承ります。穴径・深さ・材質・数量をお知らせいただければ、加工可否と概算納期をご回答します。


