


シャフト加工|段付き・長尺シャフトの製作
シャフト(軸)は、回転や動力を伝える機械部品の要です。モーター軸、駆動軸、ピン、ロールの芯金など、用途も形状もさまざまで、求められる強度や精度も部品ごとに異なります。
三暁では、段付きシャフトや長尺・大径シャフトを単品1個から製作しています。丸鋼からの削り出しに加え、強度が必要なシャフトは鍛造品からの加工にも対応し、材料調達から熱処理・仕上げまで一貫して承ります。
シャフト加工とは
シャフト加工とは、丸鋼や鍛造品などの素材を旋盤で削り、外径・長さ・段差・ネジ・キー溝などを図面どおりに仕上げる加工です。主なシャフトの種類には次のようなものがあります。
- 段付きシャフト:1本の中で外径が段階的に変わるシャフト。ベアリングや歯車の組み付け位置を決める。
- 偏心シャフト:中心からずれた位置に軸部を持つシャフト。カムやクランク機構に使われる。
- 中空シャフト:中心に穴があいたシャフト。軽量化や配管・配線の通し穴として使われる。
- 長尺シャフト:全長が長いシャフト。ロールやコンベヤ、搬送装置などに使われる。
シャフトの製法
丸鋼からの削り出し
最も一般的な製法で、丸鋼を旋盤で削って形状を仕上げます。素材の入手性がよく、単品・短納期の製作に向いています。
鍛造+切削
段差の大きいシャフトや大径のシャフト、高い強度が求められるシャフトは、鍛造で段付きの素形材をつくってから機械加工で仕上げる方法が適しています。鍛造により組織が緻密になり、鍛流線が形状に沿うため、強度・疲労強度に優れます。また、太い丸鋼から大きく削り落とす場合に比べ、材料の無駄も抑えられます。鍛造品の加工については自由鍛造・型鍛造品の切削で詳しく紹介しています。
鋳物のシャフトが少ない理由
シャフトは回転やねじり、曲げの力を繰り返し受けるため、内部に巣(空洞)ができる可能性のある鋳物はあまり使われません。強度が求められるシャフトには、丸鋼からの削り出しか鍛造品が選ばれるのが一般的です。
シャフト加工の工程
- 素材の準備:丸鋼の切断、または鍛造品の手配
- 旋盤加工:外径・段差・端面・ネジ・溝の加工
- キー溝・穴加工:動力伝達のためのキー溝や、取付用の穴などを加工
- 熱処理:焼入れ・焼戻し、高周波焼入れなどで強度・耐摩耗性を付与
- 仕上げ:精度の必要な部分を仕上げ
- 表面処理:めっき・塗装など
キー溝・ネジなどの追加工
シャフトには、外径の旋削だけでなく、相手部品と組み合わせるためのさまざまな追加工が必要になります。
キー溝加工
歯車やプーリーをシャフトに固定し、回転力を伝えるためのキーをはめ込む溝です。溝の幅・深さ・位置の精度が、組み付けのしやすさとガタの少なさを左右します。
ネジ・センター穴・Dカット
軸端のネジ加工、研削や再加工の基準となるセンター穴、回り止めのためのDカット(平取り)など、用途に応じた加工を行います。なお、スプライン加工には対応しておりません。
シャフトの熱処理の選び方
| 熱処理 | 目的 | 主な材質 |
|---|---|---|
| 焼入れ・焼戻し(調質) | シャフト全体の強度と靭性を高める | S45C、SCM435、SCM440、SNCM439 |
| 高周波焼入れ | ベアリング部や摺動部など表面だけを硬くし、耐摩耗性を高める | S45C、SCM440 |
| 浸炭焼入れ | 表面を硬く、内部を粘り強くする。歯車軸などに使われる | SCM415、SCM420 |
| 析出硬化処理 | ステンレスで高い強度を得る | SUS630 |
熱処理を行うとシャフトに曲がりやひずみが生じることがあるため、熱処理前の加工では仕上げ代を残し、熱処理後に曲がり取りや仕上げ加工を行います。
精度のポイント
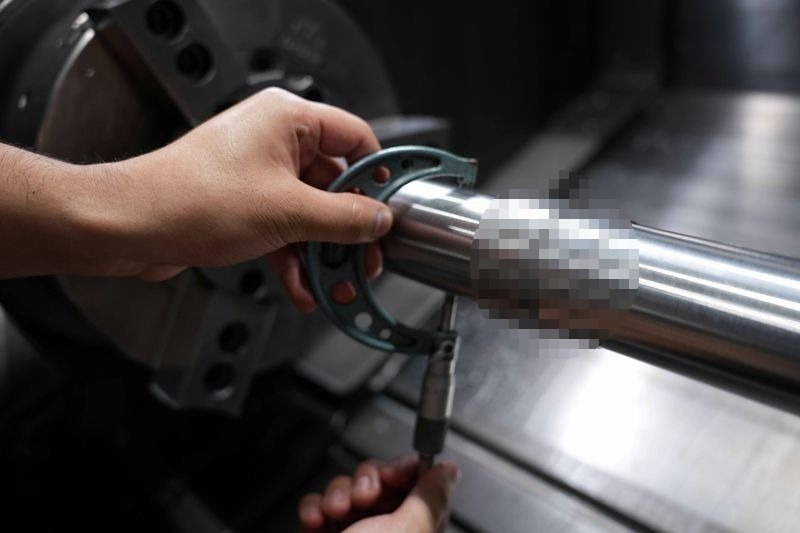
シャフトでは、外径寸法に加えて、回転したときの振れ、各段の中心が一致しているかを示す同軸度、軸がまっすぐかを示す真直度が重要です。特に長尺シャフトは自重や加工時の切削抵抗でたわみやすいため、振れ止めを使った支持や、熱処理後の曲がり取りなど、長さに応じた対策が必要になります。
長尺シャフトの曲がり取り
長尺のシャフトは、素材の残留応力や熱処理によって曲がりが生じることがあります。プレスなどで曲がりを矯正したうえで、振れを測定しながら仕上げ加工を行うことで、図面の真直度を確保します。粗加工の後に応力を開放させる工程を入れることも、曲がりを抑える有効な方法です。
材質別の注意点
| 材質 | 特徴・用途 |
|---|---|
| S45C(機械構造用炭素鋼) | 最も一般的なシャフト材。焼入れ・焼戻しや高周波焼入れで強度を高められる。 |
| SCM440など(クロムモリブデン鋼) | S45Cより強度・焼入れ性が高い。高負荷のシャフトに使われる。→SCM・SNCM439 |
| SNCM439(ニッケルクロムモリブデン鋼) | さらに強靭性が高く、大径・高負荷のシャフトに使われる。 |
| SUS630(析出硬化系ステンレス) | 高強度と耐食性を両立。ポンプ軸や船舶用シャフトなどに使われる。→SUS630 |
| SUS316(オーステナイト系ステンレス) | 耐食性に優れ、海水や薬液に触れる環境で使われる。→SUS316 |
三暁の対応サイズ・加工事例
| 項目 | 対応範囲 |
|---|---|
| 最大外径 | φ1,100mm(CNCフラット旋盤) |
| 最大長さ | 4,000mm(CNCフラット旋盤、3tまで/SMW社製自動調芯振れ止め2連付き) |
| キー溝等 | キー溝・Dカット・穴加工はマシニングセンタ・5軸複合加工機で対応(スプライン加工は対応外) |
| ロット | 単品1個から |
溶接を含むシャフト部品も一貫対応
シャフトにフランジやアームを溶接する部品など、切削と溶接の両方が必要な部品は、工程を分けると手配や品質管理が煩雑になります。三暁では、機械加工・溶接・熱処理・塗装までを社内で一貫して対応できます。
シャフト加工の外注先を選ぶポイント
- サイズに合った設備があるか:外径・長さに対して、旋盤の振りや心間距離に余裕があるか。
- 長尺品のたわみ対策ができるか:振れ止めの使用や曲がり取りなど、長尺シャフトのノウハウがあるか。
- 熱処理まで任せられるか:熱処理前後の工程を一貫して管理できると、ひずみの対策がしやすくなります。
- 素材から相談できるか:丸鋼か鍛造品か、材質の選定から相談できると、コストと強度のバランスを取りやすくなります。
ご依頼時にお知らせいただきたい情報
- 図面、または現物(写真と主要寸法)
- 材質、熱処理の種類と硬さの指示
- キー溝・ネジなどの追加工の内容
- 数量と希望納期
よくある質問
Q. 1本だけでも製作できますか?
A. はい。単品1本から承ります。
Q. 深い穴のあいた中空シャフトも製作できますか?
A. はい。BTA加工機による深穴加工に対応しています。詳しくはBTA加工(深穴加工)をご覧ください。
Q. 摩耗したシャフトと同じものを作れますか?
A. 現物を測定して製作することが可能です。相手部品の情報もあわせてお知らせいただくと、より確実です。
Q. 材質の選び方から相談できますか?
A. はい。使用条件をお聞きしたうえで、材質と熱処理の組み合わせをご提案します。
Q. 定期的に交換するシャフトを継続して依頼できますか?
A. はい。補修用・交換用シャフトの継続的な製作も承ります。
お問い合わせ
シャフト加工のご相談は、図面または現物とともに、材質・数量・希望納期をお知らせください。長尺・大径品は大型・長尺旋盤加工、偏心形状は偏心・段付き・テーパー加工もご覧ください。


