


異形状・複雑形状の旋盤加工|偏心・段付き・テーパー加工
旋盤加工は「丸いものを丸く削る」加工ですが、実際の機械部品には、中心がずれた偏心軸、太さが段階的に変わる段付き軸、徐々に細くなるテーパー形状など、単純な丸物ではない形状が数多くあります。これらは段取りや治具、加工ノウハウが必要なため、対応できる加工会社が限られます。
三暁では、偏心・段付き・テーパーといった異形状の旋盤加工に対応しています。このページでは、それぞれの加工の特徴と方法、精度を出すポイント、図面の指示方法や測定の考え方までをご紹介します。
偏心・段付き・テーパー加工とは
不規則な外形を持つワークの旋盤加工
鋳造品や鍛造品、溶接構造物などには、外形が円形ではないワークも数多くあります。こうしたワークでも、軸受部や嵌合部、端面などに旋盤加工が必要な場合があります。
不規則な形状のワークを旋盤で加工するには、加工基準の設定、芯出し、固定方法の検討が重要です。三暁では、ワークの形状や重量、加工箇所に応じて段取りを工夫し、一般的な丸物とは異なる形状の旋盤加工にも対応しています。
偏心加工(偏心軸・クランク形状)
偏心加工とは、ワークの中心軸からずれた位置を中心にして削る加工です。偏心軸やクランク形状、カム部品などに用いられ、回転運動を往復運動に変える機構などに欠かせません。中心をずらしてチャッキングするため、通常の丸物加工よりも段取りが複雑になります。
段付き加工
段付き加工とは、1本の軸の中で外径を段階的に変える加工です。ベアリングや歯車、カップリングなどを組み付ける軸部品の多くは段付き形状になっています。段差部分の寸法や同軸度、角部のR形状が部品の性能を左右します。
テーパー加工
テーパー加工とは、外径や内径が一定の角度で徐々に変化する円すい形状に削る加工です。軸と穴をはめ合わせて固定するテーパー嵌合や、工具のシャンク、ピン、ノズル形状などに用いられます。角度と長さの精度が、はめ合いの確実さを決めます。
偏心・段付き・テーパー形状が使われる部品例
| 形状 | 主な部品 |
|---|---|
| 不規則な外形を持つワーク | 吊りロッド、クレーン用フック、ブラケット、レバー、アーム、リンク部品、建設機械部品、鋳造・鍛造部品、溶接構造物 |
| 偏心 | 偏心軸、クランクシャフト、カム、偏心ピン、振動機の軸 |
| 段付き | モーター軸、減速機の軸、ローラー軸、ピン、ボルト類 |
| テーパー | 工作機械の主軸、工具ホルダー、テーパーピン、ノズル、プロペラ軸の端部 |
偏心加工の主な方法
4つ爪チャックでずらしてつかむ
4つの爪を個別に動かせる単動チャックを使い、ワークの中心を意図的にずらしてつかむ方法です。特別な治具を作らずに対応できるため、単品の加工に向いていますが、偏心量の調整には熟練が必要です。
偏心治具を使う
偏心量に合わせた専用の治具(スリーブやプレート)を製作し、そこにワークを取り付けて加工する方法です。同じ偏心量の部品を複数個加工する場合に、精度と再現性を確保しやすくなります。
偏心センター穴で両センター支持する
長い偏心軸では、端面に通常のセンター穴とは別に偏心位置のセンター穴をあけ、両センターで支持して加工する方法があります。長尺の偏心軸でもたわみを抑えて加工できます。
複合加工機で加工する
5軸複合加工機では、ワークを持ち替えずに偏心部分を加工できるため、段取り替えによる芯ずれを防げます。偏心と段付き・テーパーが混在する部品に有効です。
テーパーの表し方と図面の指示
テーパーは、図面上で「テーパー比」または「角度」で指示されます。テーパー比は、長さに対する直径の変化量の割合で、例えば「1/10」であれば、長さ10mmにつき直径が1mm変化します。角度で指示する場合は、片側の角度か、両側(頂角)の角度かを明確にすることが大切です。
工作機械や工具では、「モールステーパー」などの規格化されたテーパーも広く使われています。規格テーパーの場合は、規格名と番号をご指示いただければ対応します。
精度を出すポイント
偏心:チャッキング・治具・重量バランス
偏心加工では、加工中心をずらしてワークを保持するため、回転時に重量のアンバランスが生じます。バランスが崩れたまま回すと、振動によって精度が出ないだけでなく、機械にも負担がかかります。偏心量に合わせた治具の製作や、バランスウエイトの取り付けによって、安定して回転させることが重要です。
テーパー:刃物台旋回とNC補間
汎用旋盤では刃物台を旋回させてテーパーを削りますが、NC旋盤ではプログラムによる補間で正確な角度を出すことができます。長いテーパーや複数のテーパーが組み合わさった形状も、NC加工により安定した精度で仕上げられます。
段付き:段差部のR形状と応力集中
段付き軸では、段差の角に力が集中しやすく、ここが疲労破壊の起点になることがあります。図面で指定された隅Rを正確に付けること、段差部の面粗さを確保することが、部品の寿命に関わります。
汎用旋盤とNC旋盤の使い分け
単品の補修部品や、現物に合わせて少しずつ削る加工では、汎用旋盤が向いている場合があります。一方、複数個の製作や、テーパーと段付きが組み合わさった形状、精度が厳しい部品では、NC旋盤や5軸複合加工機で加工することで、寸法のばらつきを抑えられます。三暁では、形状と数量に応じて最適な設備を選んで加工しています。
複合形状を1本で(5軸複合加工機)
偏心・段付き・テーパーが1本の部品の中に混在する場合、工程を分けると段取り替えのたびに芯がずれ、精度が落ちる原因になります。三暁では5軸複合加工機を活用し、旋削とミーリングを組み合わせた複合形状を少ない段取りで加工することで、精度と納期の両立を図っています。(5軸複合加工機:ヤマザキマザック INTEGREX i-400、φ658×1,500L。このほかCNC複合旋盤 INTEGREX30(φ510×1,029L)・NL3000Y(φ420×1,260L)も保有)
測定・検査
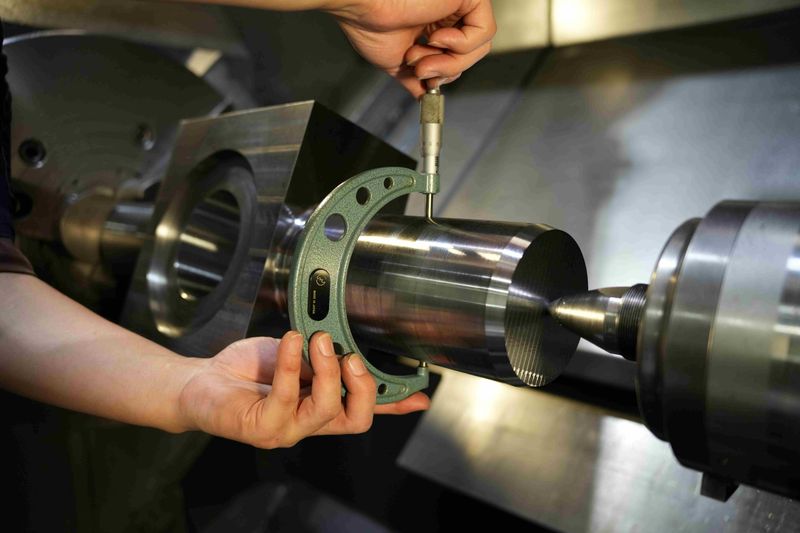
異形状の部品は、外径を測るだけでは品質を確認できません。偏心軸では偏心量と各軸部の平行度を、段付き軸では各段の同軸度と振れを、テーパーでは角度と基準位置の径を確認します。ダイヤルゲージやテーパーゲージなどを用い、図面の要求に応じた検査を行います。
コストと納期を抑えるためのポイント
異形状の部品は、段取りや治具の製作に時間がかかるため、形状によってはコストが上がりやすくなります。精度が必要な部分とそうでない部分を図面上で区別していただく、偏心量やテーパー角度に機能上の余裕があれば公差を広めに設定していただく、といった工夫で、加工時間を短縮できる場合があります。同じ形状の部品を継続して製作する場合は、専用治具を用意することで1個あたりのコストを下げることも可能です。設計段階からご相談いただければ、加工しやすい形状のご提案も行います。
加工事例
- 吊りロッド S45C 頭部350×150、軸径φ80×800L 偏心量20mm
- クレーン用フック S35C フック部600×200、軸径φ130×600L ネジ、ベアリング部加工
図面がない現物からの製作
「古い設備の部品が摩耗したが、図面が残っていない」というご相談にも対応しています。現物を測定して寸法を起こし、同じ形状の部品を製作します。現物測定→3D作図→すり合わせ→2D製作図作成→製作、という流れで進めます。偏心量やテーパー角度など、測定が難しい形状もご相談ください。
摩耗や変形がある現物の場合は、元の寸法を推定する必要があります。相手部品(はめ合う穴やベアリング)の情報もあわせてお知らせいただくと、より確実な寸法で製作できます。
ご依頼時にお知らせいただきたい情報
- 図面、または現物(写真と主要寸法)
- 偏心量、テーパー比・角度、段差部の寸法とR指示
- 材質、熱処理の有無
- 数量と希望納期
よくある質問
Q. 偏心とテーパーが組み合わさった形状も加工できますか?
A. はい。複合形状にも対応しています。図面または現物をお送りください。
Q. 1本だけでも依頼できますか?
A. はい。単品1個から承ります。
Q. 大きなサイズでも対応できますか?
A. 大径・長尺品にも対応しています(CNCフラット旋盤で最大φ1,100×4,000L、3tまで)。詳しくは大型・長尺旋盤加工をご覧ください。
Q. テーパーの指示方法がわかりません。
A. 相手部品の情報や使い方をお知らせいただければ、図面の指示方法も含めてご相談に応じます。
Q. 熱処理後の仕上げにも対応できますか?
A. はい。熱処理によるひずみを確認したうえで仕上げ加工を行います。
お問い合わせ
異形状の旋盤加工は、図面・現物どちらからでもご相談いただけます。軸部品全般についてはシャフト加工、鍛造品の削り出しについては自由鍛造・型鍛造品の切削のページもあわせてご覧ください。


